Mise en place en 6 étapes
Avant de commencer : une licence Full, et Bambu Studio ou OrcaSlicer installé sur l'ordinateur.
1. Préparez le profil d'impression. Dans Bambu Studio ou OrcaSlicer, réglez l'imprimante, le filament et tous les paramètres d'impression de vos travaux, par exemple sur un simple cube, puis enregistrez le projet en .3mf. Ces réglages sont appliqués à toutes les pièces.
2. Préparez le fichier de découpe. Dans Split3r, sur un modèle quelconque, réglez la découpe comme vous voulez qu'elle soit faite : la même imprimante que dans le .3mf, la taille des pièces, le type d'assemblage, la découpe Optimize ou non. Enregistrez le projet avec File, Save As : le fichier .s3r obtenu est votre fichier de référence.
3. Créez le dossier Job. Un dossier où vous posez ce fichier .s3r, un seul. Le .3mf du profil peut y être aussi.
4. Réglez Automatic Slicing. Menu Project, Automatic Slicing Configuration... : indiquez le dossier Job ; dans l'onglet Slicing, cochez « Slice the pieces after the split » et choisissez le .3mf du profil ; dans l'onglet Pricing, vos tarifs si vous voulez le devis chiffré.
5. Déposez vos modèles (STL, PLY ou 3MF) dans le dossier Job, à côté du .s3r.
6. Lancez. Menu Project, « Automatic Slicing: Process Job Folder Now ». Ou cochez « Automatic Slicing: Watch Job Folder » pour que chaque nouveau modèle soit traité tout seul. Ou encore lancez Split3r avec --batch depuis un autre programme.
Résultat : chaque modèle reçoit son sous-dossier (sa Workzone), avec les pièces découpées, les pièces posées pour l'impression, les G-codes, les images, le devis PDF et le fichier de données. Les chapitres suivants donnent le détail.
À propos de ready.txt : avec des modèles déposés dans le dossier Job comme ci-dessus, vous n'avez rien à créer : Split3r écrit lui-même ce fichier dans chaque Workzone qu'il prépare. Il ne vous sert que si vous construisez vous-même les sous-dossiers de Workzone (chapitre 3) : posez un fichier ready.txt, vide ou non, dans le sous-dossier, en dernier. Il indique à Split3r que la Workzone est complète et peut être traitée.
Guide de référence
Ce guide décrit le mode Automatic Slicing de Split3r (d'abord appelé mode Quotation) : un mode par lot qui découpe les modèles d'un dossier Job, pose chaque pièce dans sa position d'impression, les fait trancher si vous le voulez par votre propre slicer, et écrit des résultats lisibles par un programme (JSON), des images et des rapports PDF. C'est maintenant une fonction standard de Split3r : les trois lignes du menu sont toujours là, l'option -q n'est plus nécessaire (elle reste acceptée et ne change rien). Il demande une licence Full (Basic + Add-ons) : sans elle, les lignes du menu sont grisées et --batch se termine avec le code de sortie 3. L'option --batch et les noms de fichiers (quotation_result.json...) n'ont pas changé.
Split3r 1.5.0 RC2 se télécharge sur la page Téléchargements.
- 1. Lancer Split3r en mode lot
- 2. Configuration
- 3. Dossier Job et Workzones
- 4. Workzones automatiques (modèles déposés à la racine)
- 5. Tailles des pièces et plans de coupe
- 6. Positions d'impression
- 7. Tranchage
- 8. Fichiers écrits par Workzone
- 9. quotation_result.json
- 10. Ce qui arrête une Workzone, et ce qui ne l'arrête pas
- 11. Taille utile du plateau (imprimante personnalisée)
- 12. Journaux
- 13. Limites actuelles de cette bêta
1. Lancer Split3r en mode lot
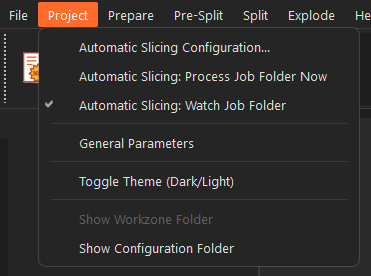
Depuis la fenêtre : menu Project, les trois lignes « Automatic Slicing ». En ligne de commande, avec --batch (la fenêtre reste visible) :
macOS :
/Applications/Split3r.app/Contents/MacOS/Split3r --batch /path/to/JobFolder/Applications/Split3r.app/Contents/MacOS/Split3r --batch /path/to/JobFolder/Workzone/project.s3r
Linux (AppImage, le fichier s'appelle Split3r-<version>-x86_64.AppImage) :
./Split3r-1.5.0-x86_64.AppImage --batch /path/to/JobFolder
Windows (l'installeur place Split3r dans C:\Program Files\Split3r_<version>) :
"C:\Program Files\Split3r_<version>\Split3r.exe" --batch D:\Jobs
Options de la ligne de commande
| Option | Effet |
|---|---|
| (aucune) | Le menu Project commence par trois lignes : Automatic Slicing Configuration..., Automatic Slicing: Process Job Folder Now, Automatic Slicing: Watch Job Folder. Rien ne tourne tant que vous ne les utilisez pas. Si la surveillance était restée active, elle reprend au prochain lancement. |
--batch <job folder> | Traite chaque Workzone prête du dossier, puis ferme Split3r. |
--batch <file.s3r> | Traite cette seule Workzone, même si elle a déjà un résultat, puis ferme. Aucun fichier de lot n'est écrit dans ce cas. |
-d | Écrit un journal détaillé (voir section 12). Se combine avec les options ci-dessus. |
Code de sortie de --batch : 0 toutes les Workzones ont réussi, 1 au moins une a échoué, 2 rien n'a été traité (dossier introuvable, aucune Workzone prête), 3 la licence ne comprend pas cette fonction (une licence Full est nécessaire). Toute autre valeur signifie que Split3r lui-même a planté.
Lancez un seul lot à la fois. Une licence autorise un ordinateur actif, et deux lancements sur le même dossier Job prendraient les mêmes Workzones.
Licence : chaque lancement a besoin du serveur de licences. Dans cette version, si le serveur est injoignable au démarrage, une fenêtre de licence s'ouvre et attend un clic, ce qui bloque un lancement sans surveillance. Pendant un long traitement, la licence est vérifiée de nouveau quand la dernière vérification date de plus de 15 minutes.
2. Configuration
Menu Project, « Automatic Slicing Configuration... ». Les réglages sont enregistrés dans quotation.json, à côté des autres réglages de Split3r :
Dossier des réglages
| Système | Dossier |
|---|---|
| macOS | ~/Library/Application Support/split3r/ |
| Linux | ~/.config/split3r/ |
| Windows | %APPDATA%\split3r\ |
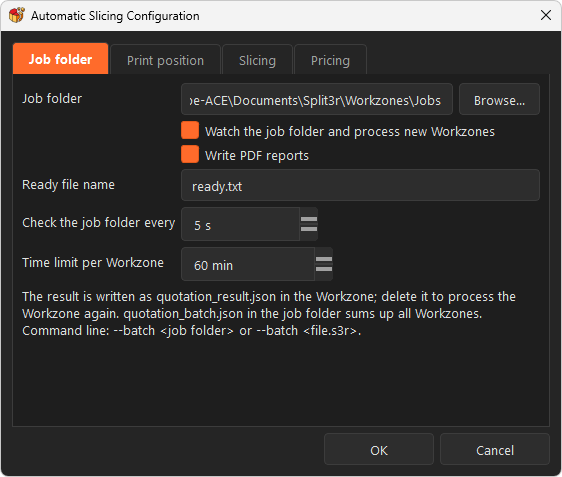
Onglet Job folder
| Réglage | Par défaut | Signification |
|---|---|---|
| Job folder | vide | Le dossier qui contient les Workzones (et les modèles du mode automatique, section 4). |
| Watch the job folder and process new Workzones | non | Vérifie le dossier à intervalles réguliers tant que Split3r est ouvert (période ci-dessous). |
| Ready file name | ready.txt | Une Workzone n'est prise que si ce fichier est présent. Écrivez-le en dernier. |
| Check the job folder every | 5 s | Période de la surveillance. |
| Time limit per Workzone | 60 min | Au-delà, la Workzone est signalée en échec avec la raison. |
| Write PDF reports | oui | quotation_report.pdf par Workzone, quotation_batch.pdf par dossier Job. |
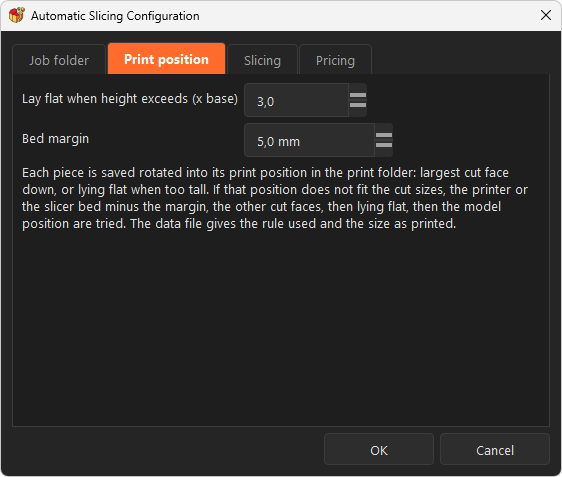
Onglet Print position
| Réglage | Par défaut | Signification |
|---|---|---|
| Lay flat when height exceeds (x base) | 3.0 | Une pièce debout sur une face de coupe est « trop haute » quand sa hauteur dépasse ce nombre de fois le petit côté de sa base (section 6). |
| Bed margin | 5 mm | Retirée de la taille de l'imprimante de chaque côté en X et en Y, et une fois en hauteur, pour tout le lot : les plus grandes tailles de pièce permises (section 5), le contrôle qu'une pièce posée tient sur le plateau, et les plateaux de tenons. Si votre imprimante est déjà déclarée avec vos propres marges, baissez ce réglage, mais gardez 1 ou 2 mm : une pièce exactement aussi haute que l'imprimante est refusée par le slicer (section 7). |
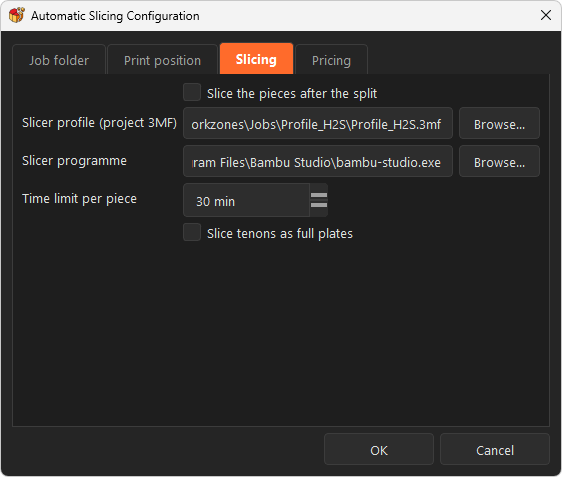
Onglet Slicing
| Réglage | Par défaut | Signification |
|---|---|---|
| Slice the pieces after the split | non | Envoie chaque pièce et le tenon au slicer, un à la fois. |
| Slicer profile (project 3MF) | vide | Un projet enregistré depuis Bambu Studio ou OrcaSlicer (« Enregistrer le projet ») : imprimante, procédé et filament, avec les supports, la densité et le prix du filament. Tous ses réglages sont appliqués à chaque pièce. |
| Slicer programme | vide | Vide = le slicer trouvé sur cet ordinateur pour le profil. Remplissez-le pour utiliser un autre programme. |
| Time limit per piece | 15 min | Au-delà, le slicer est arrêté et la pièce est signalée comme non tranchée. |
| Slice tenons as full plates | non | Non : un seul tenon est tranché, puis multiplié par la quantité. Oui : les tenons sont posés côte à côte, à 5 mm d'écart, sur autant de plateaux qu'il faut, un G-code par plateau. |
Ces réglages ne servent qu'à remplir le bloc pricing et le PDF.
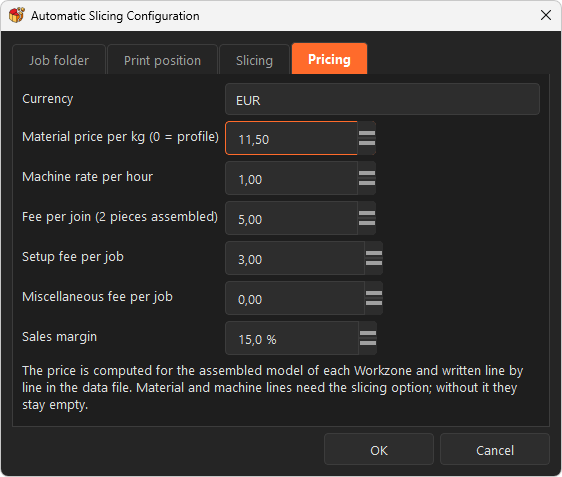
Onglet Pricing
| Réglage | Par défaut |
|---|---|
| Currency | EUR |
| Material price per kg (0 = profile) | 0 = prendre le prix du filament du profil |
| Machine rate per hour | 1.0 |
| Fee per join (2 pieces assembled) | 5.0 |
| Setup fee per job, Miscellaneous fee per job | 0 |
| Sales margin | 0 % |
3. Dossier Job et Workzones
Un dossier Job contient un sous-dossier par Workzone. Une Workzone contient :
- exactement un fichier de projet
.s3r, - le modèle qu'il nomme (
stl_path), STL, PLY ou 3MF, - le fichier prêt (
ready.txtpar défaut), écrit en dernier.
Une Workzone qui contient déjà quotation_result.json est considérée comme faite et n'est pas reprise. Supprimez ce fichier pour la traiter de nouveau. Les dossiers dont le nom commence par . ou _ sont ignorés.
.s3r minimal (JSON) :
{ "stl_path": "column.stl", "x_size": 310, "y_size": 290, "z_size": 340, "printer_brand": "Bambu Lab", "printer_model": "H2S usable", "printer_size": [310, 290, 340], "tenon_mode": "lap_joint", "lap_joint": {"d1": 1.0, "width": 2.0, "height": 2.0, "clearance": 0.15}, "tenon_template": {"template": "pyramide", "pyr_base": 10.0}, "optimize": {"enabled": true, "centered": false, "swap": false}, "equal_pieces": true, "split3r_version": "1.5.0", "client": {"quote_id": "Q-2026-0912", "file_id": 4711, "scale": 1.0}}
Clés du fichier .s3r
| Clé | Signification |
|---|---|
stl_path | Nom du fichier du modèle, relatif à la Workzone. |
x_size, y_size, z_size | Plus grande taille d'une pièce FINIE en mm, lèvre ou tenon mâle compris (section 5). Peut être plus petite que l'imprimante : c'est votre propre marge. |
printer_brand, printer_model, printer_size | Imprimante telle qu'elle figure dans Split3r, ou imprimante personnalisée (section 11). |
tenon_mode | none, lap_joint, male_female, female_female. |
tenon_template | template (pyramide ou custom), pyr_base en mm, custom_path pour un fichier de tenon personnalisé. |
lap_joint | d1, width, height (la hauteur de la lèvre), clearance (seulement pour lap_joint). |
optimize | enabled, centered, swap : les boîtes de coupe Optimize du PreSplit. Sans optimize, la grille régulière est utilisée. |
equal_pieces | true : pièces de même taille dans chaque direction (section 5). Absent ou false : pièces à la taille maximale, le reste dans la dernière. |
client | Bloc libre. Split3r ne le lit jamais ; il est gardé dans le .s3r et recopié tel quel dans quotation_result.json. |
N'écrivez ni planes ni printer_index : Split3r recalcule les plans de coupe d'après les tailles. Le modèle doit déjà être à l'échelle finale (aucune clé scale n'est lue).
4. Workzones automatiques (modèles déposés à la racine)
Vous pouvez aussi déposer des modèles (STL, PLY, 3MF) directement dans le dossier Job, à côté d'un seul .s3r de référence. Au passage suivant (surveillance, « Process Job Folder Now » ou --batch), chaque modèle reçoit sa propre Workzone : un sous-dossier au nom du fichier (suffixe _2, _3 si le nom est pris), le modèle déplacé dedans, une copie du .s3r de référence avec stl_path réglé sur le fichier et les plans de coupe retirés, et le fichier prêt. La Workzone est ensuite traitée comme une autre.
Règles :
- un seul
.s3rà la racine ; aucun ou plusieurs : rien n'est préparé et le journal dit pourquoi ; - le 3MF de profil du slicer configuré dans les réglages n'est jamais pris pour un modèle, même s'il est dans le dossier Job ;
- un modèle n'est pris que si sa taille et sa date n'ont pas changé entre deux passages (un fichier encore en cours de copie attend le passage suivant) ;
- les autres fichiers à la racine sont ignorés.
5. Tailles des pièces et plans de coupe
x_size, y_size et z_size sont la plus grande taille d'une pièce finie, tout ce qui dépasse de sa face de coupe compris. Split3r fait le calcul :
1. En mode lot, une taille supérieure à « taille de l'imprimante moins la marge du plateau » (marge de chaque côté en X et en Y, une fois en hauteur) est ramenée à cette valeur avant la découpe. settings.cut_size_capped donne alors les valeurs avant et après ; settings.cut_size_mm contient toujours les tailles réellement utilisées.
2. La distance entre deux plans de coupe est cette taille moins ce qui dépasse : la hauteur de la lèvre en mode lap joint, la hauteur du tenon mâle (la moitié de sa base) en mode mâle/femelle, rien sinon. settings.protrusion_mm et settings.cut_step_max_mm donnent les valeurs.
Exemple : imprimante 310 x 290 x 340, marge du plateau 5, lèvre de lap joint 2 : pièce finie de 300 x 280 x 335 au plus, plans de coupe distants de 298 x 278 x 333 au plus.
equal_pieces : sans lui, les pièces sont coupées à la distance maximale depuis un bout et le reste va dans la dernière pièce (un modèle de 1000 mm à 333 mm donne 333 / 333 / 333 et une lamelle de 1 mm). Avec lui, Split3r garde le plus petit nombre de pièces qui respecte les tailles et leur donne à toutes la même taille (4 pièces de 250 mm). Cela s'applique à la grille régulière, aux tranches d'Optimize et aux boîtes à l'intérieur de chaque tranche.
6. Positions d'impression
Chaque pièce est écrite une seconde fois, déjà tournée dans sa position d'impression, dans le dossier print/ de la Workzone (même format que la pièce, couleurs gardées pour le PLY). La rotation est un quart de tour (exact, sans arrondi) ; la copie n'est pas déplacée.
Règle, dans l'ordre :
1. une face de coupe qui porte une lèvre ou des tenons mâles n'est jamais posée sur le plateau (male_faces de la pièce ; protrudes_mm de chaque face de coupe) ;
2. la plus grande face de coupe restante va en bas (rule : "largest cut face") ;
3. une pièce trop haute sur cette face (réglage de hauteur) n'est couchée que si un côté qui la rend vraiment plus basse offre une zone vraiment plate plus grande que la face de coupe ; sinon elle reste debout ;
4. les candidats suivants sont les autres faces de coupe ("other cut face"), puis le côté qui a la plus grande zone vraiment plate ("largest flat face" ; "lying flat" quand aucun côté n'est plat), puis la position d'origine ("as is") ;
5. chaque candidat est comparé à la limite de taille ; la première pose qui tient l'emporte ; si aucune ne tient, la première est gardée, print.fits vaut false et pieces_not_fitting cite la pièce.
Limite de taille (fit_limit_mm dans le JSON) : les tailles de pièce finie de la section 5, c'est-à-dire les tailles du .s3r plafonnées à la taille de l'imprimante moins la marge du plateau. La comparaison admet 0,01 mm.
Pièces faites de plusieurs corps séparés (rare, arrive quand le modèle a des parties détachées) : chaque corps est posé selon les mêmes règles (ou sur sa plus grande face plate s'il n'a pas de face de coupe). print/<piece> montre les corps côte à côte, print/bodies/ contient un fichier par corps. Les fragments minuscules (moins de 1 mm3 ou plus fins que 0,5 mm) ne sont pas séparés ; ils restent attachés au plus grand corps.
Le fichier du tenon écrit par la découpe repose sur sa pointe. Sa copie d'impression dans print/ est couchée sur sa plus grande face, et c'est cette copie qui est tranchée.
7. Tranchage
Quand le tranchage est activé, chaque pièce (depuis sa copie d'impression) et le tenon sont envoyés au slicer, un à la fois. Split3r construit un projet 3MF par pièce à partir de votre profil (tous les réglages recopiés tels quels) et lance le slicer en ligne de commande avec --allow-newer-file.
- Une pièce seule, un tenon seul et les plateaux de tenons sont placés par Split3r au centre du plateau (tournés d'un quart de tour sur le plateau quand c'est la seule façon de tenir) et le slicer ne les déplace pas. Le rangement automatique du slicer réserve la place d'une tour de purge même avec un seul filament et laisse les grandes pièces hors du plateau (code de retour -50).
- Une pièce faite de plusieurs corps est rangée par le slicer, qui ajoute des plateaux au besoin. Split3r vérifie ensuite que chaque corps a été tranché ; un corps oublié est tranché seul et ajouté à la pièce (
slicing.missing_bodies,slicing.bodies_sliced_alone). - Une pièce exactement aussi haute que l'imprimante est refusée (Bambu Studio, code de retour -104, "G-code outside of the printable area" : le saut en Z sur la dernière couche dépasse le maximum). La marge du plateau en hauteur l'évite.
- Un slicer qui a écrit un résultat réussi mais ne se ferme pas est arrêté 15 secondes plus tard et son résultat est utilisé (
slicing.slicer_stopped).
Les sorties vont dans gcode/ dans la Workzone : <piece>.gcode.3mf (ouvrable dans le slicer), <piece>.gcode, et <piece>.slice.json quand le slicer en écrit un. Quand le slicer a eu besoin de plusieurs plateaux pour une pièce, les fichiers sont <piece>_plate_1.gcode, <piece>_plate_2.gcode... Un corps tranché seul donne <piece>_body_<n>.gcode. Les plateaux de tenons sont tenons_plate_1.gcode...
Slicers pris en charge
| Slicer | Remarques |
|---|---|
| Bambu Studio 02.07 | Écrit result.json sur tous les systèmes : les temps par type de tracé et la position sur le plateau sont disponibles. |
| OrcaSlicer 2.4.1 | Écrit result.json sous Linux seulement. Sous macOS et Windows, Split3r lit le 3MF tranché à la place : le temps, le filament et les supports sont disponibles, les temps par type de tracé et la position sur le plateau ne le sont pas. |
| Elegoo Slicer 1.3 | Sa ligne de commande plante sous Windows ; utilisez OrcaSlicer avec le même profil. |
La ligne de commande de Bambu Studio applique ses propres accélérations « sûres » : un temps peut donc différer légèrement du même plateau tranché dans la fenêtre.
Un refus du slicer est noté par pièce avec une raison en clair (par exemple "no object fully inside the plate", "3MF file version not accepted by this slicer", "slicing failed"). Un plantage ou un résultat vide est retenté une fois.
8. Fichiers écrits par Workzone
Fichiers écrits par Workzone
| Fichier ou dossier | Contenu |
|---|---|
quotation_result.json | Tout ce qui suit (section 9). Écrit en dernier. |
splits_<model>/ | Les pièces telles que Split3r les a coupées (<cube>_<n>.stl), inchangées. |
splits_<model>/_tenon_used/ | Le fichier du tenon, <template>_<base> x<count>.stl. |
print/ | Les pièces en position d'impression ; print/bodies/ pour les pièces à plusieurs corps. |
pictures/ | Deux PNG par pièce, 800 x 600, cadrés sur la pièce : <piece>.png et <piece>_back.png (même vue du côté opposé). Couleur du corps comme dans la vue Explode, faces de coupe en orange, face posée sur le plateau en vert. overview.png et overview_back.png montrent le modèle assemblé avec les numéros des pièces. |
gcode/ | Sorties du slicer (section 7). |
quotation_report.pdf | Première page : les deux vues d'ensemble, le résumé et les lignes du devis. Puis le guide de montage (ordre suggéré, une fiche par pièce avec ses deux vues) et le tenon. Logo, date et numéros de page sur chaque page. |
Par dossier Job : quotation_batch.json (une ligne par Workzone avec l'état, la raison, les nombres de pièces et d'assemblages, le temps d'impression, le filament, le prix) et quotation_batch.pdf. Les deux sont mis à jour après chaque Workzone.
9. quotation_result.json
quotation_result.json : premier niveau
| Clé | Signification |
|---|---|
status, reason | success ou failure, avec la raison en clair. |
workzone, project_file, model_file, started_at, finished_at, duration_seconds | Identification et durées. |
settings | Lu dans le .s3r : imprimante, mode et modèle de tenon, lap_joint, options Optimize, equal_pieces. Tailles : cut_size_mm (tailles de pièce finie réellement utilisées), cut_size_max_mm (imprimante moins la marge du plateau), protrusion_mm et protrusion (lèvre ou tenon mâle), cut_step_max_mm (plus grande distance entre plans de coupe), cut_size_capped (from_mm, to_mm, printer_minus_margin_mm) quand une taille a été réduite. |
client | Votre bloc, recopié tel quel. |
cut_box_count, piece_count, join_count, tenon_sockets | Comptes. tenon_sockets compte chaque trou de la taille d'un tenon dans les faces de coupe. |
model_size_mm, total_volume_mm3 | Modèle entier. |
fit_limit_mm, pieces_not_fitting | Section 6. |
overview_picture, overview_picture_back | Les deux images de la vue d'ensemble. |
pieces | Une entrée par pièce (ci-dessous). |
tenon | file, quantity, quantity_with_spares (+10 %, au moins 2), print (copie couchée), slicing. null quand la découpe n'a placé aucun tenon ; tenon_note dit alors pourquoi. |
slicing | Résumé : status (done, partial, failed, skipped), pieces_sliced, pieces_failed, total_time_s, total_time_text, total_filament_g, profil et programme utilisés. |
pricing | Matière, machine, assemblage, mise en route, divers, sous-total, marge, selling_price, currency, complete (false quand une pièce n'est pas tranchée), notes. |
analysis_errors | Problèmes de mesure qui n'ont pas arrêté la Workzone. |
report_pdf | Nom du PDF, quand il est écrit. |
quotation_result.json : par pièce (pieces[])
| Clé | Signification |
|---|---|
id, file, cube | Numéro (ordre des fichiers), chemin, nom de la boîte de coupe. |
size_mm, volume_mm3, triangles | Telle que coupée. |
cut_faces | Par face (positiveX, negativeY...) : area_mm2, plane_mm, holes, tenon_sockets, protrudes_mm (de combien la pièce dépasse du plan de coupe de ce côté : la lèvre ou les tenons mâles ; 0 pour une face plate ou femelle). |
male_faces | Les faces de coupe qui dépassent, jamais utilisées comme face posée. |
joins | Pièces voisines avec la face partagée et son aire commune (piece, face, area_mm2) ; join_count, neighbours. |
print | file (copie dans print/), down_face, rule, fallback, fits, rotation (3 x 3), size_mm une fois posée ; pour plusieurs corps aussi body_count, bodies[] (chacun avec ses propres down_face, rule, male_faces). |
picture, picture_back, colour_rgb | Les noms des deux PNG et la couleur utilisée. |
slicing | status, reason, time_s, time_text, filament_g, filament_m, support_used, layer_height_mm, infill_percent, wall_loops, warning, gcode_file, gcode_files, plate_count, plates[], exit_code, retried, result_source, slicer_stopped ; pour une pièce à plusieurs corps aussi missing_bodies et bodies_sliced_alone[]. |
Les noms dans le JSON sont les noms sur le disque.
10. Ce qui arrête une Workzone, et ce qui ne l'arrête pas
L'arrête (état failure, avec la raison) : aucun .s3r ou plusieurs, fichier du modèle absent, modèle impossible à charger, PreSplit qui ne produit aucune boîte de coupe, découpe qui n'écrit aucune pièce, limite de temps atteinte. La Workzone suivante est traitée quand même.
Ne l'arrête pas : une pièce qui ne tient pas (notée), des erreurs de mesure (notées dans analysis_errors), un refus du slicer (noté par pièce, slicing devient partial, prix marqué incomplet), un profil de slicer absent (tranchage sauté), une découpe qui ne place aucun tenon (tenon vaut null).
11. Taille utile du plateau (imprimante personnalisée)
Pour découper d'après la zone utile de vos imprimantes au lieu de la taille du catalogue, déclarez une imprimante personnalisée dans custom_printer_filament.json, dans le dossier des réglages de la section 2 :
[ {"id": "h2s-usable", "name": "Bambu Lab", "model": "H2S usable", "x": 310, "y": 290, "z": 340}]
{"printers": [...]} est accepté aussi, id est facultatif. Utilisez un nom de modèle qui n'existe pas dans le catalogue, puis mettez ce name et ce model dans printer_brand et printer_model du .s3r. Ce fichier n'est jamais écrasé par une mise à jour. Rappelez-vous que la marge du plateau de la section 2 est aussi retirée de cette taille.
12. Journaux
Ajoutez -d à la ligne de commande pour obtenir un journal complet :
Dossier des journaux
| Système | Dossier |
|---|---|
| macOS | ~/Library/Logs/Split3r/ |
| Linux | ~/.local/state/Split3r/logs/ |
| Windows | %LOCALAPPDATA%\Split3r\Logs\ |
Chaque ligne de ce mode commence par Quotation:. Les refus du slicer contiennent les dernières lignes affichées par le slicer. Sans -d, aucun journal n'est écrit.
13. Limites actuelles de cette bêta
- Une Workzone à la fois, un lot à la fois ; Split3r est occupé pendant un lot.
- Tenons : un tenon n'est placé que là où il est à au moins la marge de tenon (10 mm par défaut) de chaque bord de la face de coupe et où son empreinte tient en entier. Sur les parois fines, aucun tenon ne peut être placé : ni logements, ni tenons mâles, et le mode mâle/femelle donne alors les mêmes pièces que femelle/femelle. La raison est donnée pour la Workzone (
tenon_note), pas par assemblage. - Les pièces en lap joint n'ont pas de bords ouverts mais contiennent des arêtes partagées par plus de deux triangles, que les slicers signalent et réparent. Les pièces femelle/femelle n'en ont pas.
- Les pièces qui sortent de la découpe avec plusieurs corps séparés sont gérées (sections 6 et 7). Ce qui n'est pas encore géré, c'est un modèle fait de plusieurs corps qui se touchent ou se recouvrent avant la découpe : Split3r le coupe comme un seul, et la coupe est moins fiable là où les corps se rencontrent.
- Les copies de
print/supposent une impression FDM (face posée en bas). Pour la résine, elles peuvent être ignorées ; les pièces desplits_<model>/sont inchangées. - Seuls Bambu Studio et OrcaSlicer (et leurs dérivés) sont pilotés.
- Serveur de licences injoignable : une fenêtre s'ouvre et attend (section 1).